





Zajednički inženjering tvrtki bavius i Mapal
15.09.2026
Obrada strateških zrakoplovnih komponenata
U okviru zajedničkog projekta, proizvođač alata Mapal i proizvođač obradnih strojeva bavius razvili su i izradili demonstracijsku komponentu za zrakoplovnu industriju. Komponenta od aluminija veličine otprilike tri puta jedan metar temelji se na stražnjem nosaču avionskog krila s dodatnim kompleksnim elementima. Osim kompleksnosti, komponenta je zanimljiva i zbog kratkog vremena obrade, koja je trajala deset sati zahvaljujući produktivnosti stroja AeroCell proizvođača bavius i posebnih alata proizvođača Mapal za obradu aluminija.
Tvrtka bavius technologie, koja ima sjedište u Baienfurtu na jugu Njemačke, specijalizirana je za visokobrzinski postupak obrade s velikim volumenima odvojenog materijala strukturnih komponenata od aluminija, koje se obično koriste u zrakoplovnoj industriji za krila i trupove zrakoplova. Tvrtka bavius, koja je u prošlosti bila poznata pod imenom Handtmann A-Punkt Automation, je obiteljska tvrtka osnovana 2017. godine, koja se fokusira na dvije linije proizvoda, horizontalne obradne centre HBZ i AeroCell te centre za obradu profila PBZ. Tvrtka s otprilike 120 zaposlenika ostvaruje više od 80 posto prometa u području zrakoplovne industrije. Korisnici obradnih strojeva proizvođača bavius proizvode komponente za komercijalne i vojne avione. Pored toga, na tim obradnim strojevima proizvode se i komponente za satelite i rakete, kao što je Ariane 6.
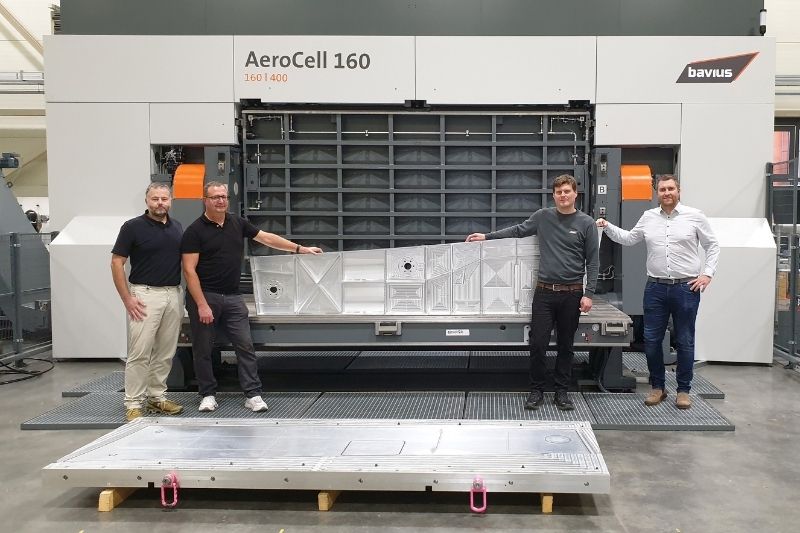
Prikaz završene demonstracijske komponente pred obradnim strojem AeroCell 160|400. S lijeva na desno: Jens Ilg, razvoj poslovanja na području zrakoplovne industrije i kompozita u tvrtki Mapal, Alexander Follenweider, voditelj područja zrakoplovne industrije i kompozita u tvrtki Mapal, Stefan Diem, aplikativni inženjer u tvrtki bavius, i Dominik Merz, direktor globalne prodaje u tvrtki bavius. U središtu je naprava za stezanje.
Izvor: Mapal
U cijelosti »Made in Germany«
Većina obradnih strojeva proizvođača bavius nalazi se u Europi, no tvrtka je također vrlo prisutna u Sjevernoj Americi i Aziji. Dok tvrtka ima urede u SAD, proizvodnja obradnih strojeva za sve svjetske tržišta odvija se isključivo u Baienfurtu, u dvije klimatizirane proizvodne hale veličine otprilike 10.000 metara kvadratnih.
Posebna prednost petosnih obradnih centara proizvođača bavius je iznimna dinamika koja osigurava visoku produktivnost tijekom visok brze obrade. Za postizanje što više produktivnosti, u tvrtki bavius sami proizvode glodaće glave. Vodeći strojevi u ponudi tvrtke bavius su AeroCell 160|400 s vretenom snage 140 kW i maksimalnom brzinom od 30.000 okretaja u minuti, pri čemu se snaga od 140 kW postiže već pri 18.000 okretaja u minuti, što znači da je maksimalna snaga vretena dostupna u širokom rasponu brzina. U tvrtki bavius sve što rade, rade izvrsno i sa svojim strojem AeroCell 160|400 tehnološki su vodeći u tom području na globalnoj razini, kaže Dominik Merz, direktor globalne prodaje u tvrtki bavius.
U tvrtki Mapal posvetili su veliku pozornost učinkovitosti programiranja obrade, tako da su koristili različite strategije za obradu pojedinih elemenata, objašnjava Alexander Follenweider iz tvrtke Mapal. Unatoč visokim brzinama obrade aluminija, ne dolazi do oštećenja zbog promjena svojstava pri pregrijavanju.
Pri brzini od 29.000 okretaja u minuti, glodalo OptiMill-Alu-Wave postiže maksimalnu brzinu posmaka od 12 m/min pri dubini rezanja od 48 mm, dok glodalo NeoMill-Alu-QBig postiže posmak 25 m/min pri dubini rezanja od 10 mm. Samo u prvih 55 minuta drugog stezanja odvojeno je 425 kg materijala obratka, što predstavlja 14 litara odvojenih čestica u minuti. Tijekom obrade postignuti su izvrsni rezultati, pri čemu je obrađena površina bila vrlo dobra, kaže Stefan Diem, aplikativni inženjer u tvrtki bavius.
Ništa nije standardno
Različiti džepovi nisu jedini izazov kod demonstracijske komponente. Provrti na četiri uha komponente mogu se obraditi samo s kutnom glavom. Također, komponenta ima mnogo negativnih kutova, prvenstveno rebra u obliku slova T, koja strukturnim komponentama osiguravaju krutost, prisutna su na komponenti i obrađena su posebnim PKD alatom. Na određenim dijelovima predviđena je obrada provrta i razvrtavanje. Na demonstracijskoj komponenti ništa nije uobičajeno, kaže Dominik Merz, kada pomisli da na komponenti praktički nema pravog kuta. Takve koso oblikovane strukture su nešto sasvim uobičajeno u zrakoplovnoj industriji.
U okviru zajedničkog projekta u Baienfurtu izrađeno je pet demonstracijskih komponenata koje partneri prikazuju svojim kupcima i izlažu na sajmovima. U tvrtkama Mapal i bavius bili su vrlo zadovoljni rezultatom suradnje, budući da je obrada komponente trajala gotovo točno 10 sati, dok se na drugim strojevima takve komponente obrađuju 20 do 30 sati, procjenjuje Dominik Merz. Strukturni dijelovi obično se vertikalno obrađuju na portalnim obradnim strojevima s velikim alatima za obradu odvajanjem, pri čemu su glodala promjera 125 mm nešto sasvim uobičajeno, dok su brzine obrade male. Jedan od nedostataka takve obrade je činjenica da odvojene čestice ostaju na komponenti, što može uzrokovati ogrebotine na površini. Osim toga, toplina se prenosi u obrađeni materijal. Horizontalna obrada to sprječava. S moćnim alatom koji omogućuje visoke parametre obrade, visoko dinamična obrada stroja AeroCell 160|400 otvara potpuno nove mogućnosti obrade sa svojim ekstremnim ubrzanjima.
Više od 90 posto odvojenih čestica
Zadnji nosač krila zrakoplova izabran je kao demonstracijska komponenta jer odgovara obradnom stroju sa stolom visine 1,6 metara i širine 4 metra. Pored toga, to je uobičajena strukturna komponenta krila, budući da rebra pravokutno prolaze od stražnjeg nosača do prednjeg nosača krila. Na te strukturne komponente je zakovano vanjsko kućište, što određuje geometriju krila. Komponenta je izrađena od avionskog aluminija 7075 i ima dimenzije 2.977 x 748 mm, pri čemu je visina komponente 138 mm. Iz sirovca mase jedne tone nakon obrade nastaje komponenta mase 70,61 kg, što je uobičajeni omjer za takve komponente u zrakoplovnoj industriji.
Tvrtkama bavius i Mapal zakonske su prepreke onemogućile primjenu stvarne zrakoplovne komponente, što je tim tvrtkama omogućilo slobodne ruke u oblikovanju demonstracijske komponente, zbog čega je ona mnogo kompleksnija od uobičajenog stražnjeg nosača krila. Komponenta sadrži elemente koji nisu korišteni na stražnjem nosaču, već se koriste na drugim komponentama. Korisnici koji poznaju strukturne komponente prepoznat će na komponenti karakteristike koje su prisutne i na njihovim komponentama, objašnjava Dominik Merz.
Obrada komponente odvijala se u dva stezanja u Baienfurtu, pri čemu je prvo stezanje izvedeno malom silom, a drugo s pomoću vakuumskog hvatača. Površina komponente nije ravna, već je malo zakrivljena s radijusom od 9,5 metara, zbog čega komponenta nije mogla biti jednostavno čeono glodana, nego je obrađena u pet osi. Za grubu i završnu obradu, tvrtka Mapal je koristila glodalo NeoMill-Alu-QBig promjera 50 mm i glodalo OptiMill-Alu-Wave promjera 25 mm. Završna obrada je izvedena s namjenskim PKD glodalom.
Sve vrste džepova
Obrada zadnjeg nosača je vrlo sofisticirana, pri čemu je podijeljena na devet sekcija, a svaka ima svoje posebne značajke. Slično kao stvarni stražnji nosač, demonstracijska komponenta također ima brojne džepove koji su različitih oblika: pravokutni, trokutasti, okrugli, otvoreni, zatvoreni. Neki džepovi imaju koso ili zakrivljeno dno. Rebra na komponenti su vrlo tanka i većina stijenki je nagnuta. Najveća dubina džepova je 137 mm.
Nakon grube obrade s glodalom NeoMill-Alu-QBig, džepovi se obrađuju s glodalima OptiMill-Alu-Wave različitih duljina. Među-obrada je provedena s čeonim valjkastim glodalom, koje je bilo posebno prilagođeno za primjene u zrakoplovnoj industriji. Taj alat je sa svojom posebnom geometrijom primjeren za obradu unutrašnjih kutova i završno glodanje dna i stijenki džepova. Posebna geometrija jezgre glodala osigurava optimalnu stabilnost tijekom obrade. Za učinkovitu obradu svih područja stručnjaci tvrtke Mapal koristili su različite promjere i duljine prerađenog čeonog valjkastog glodala.
Tvrtke Mapal i bavius već dugi niz godina imaju brojne koristi od bliske suradnje. Dok su u tvrtki Mapal razvijali alate NeoMill-Alu-QBig i OptiMill-Alu-Wave, mogli su ih isprobavati i dodatno optimirati u Baienfurtu. Proizvođač alata Mapal u svom pogonu u njemačkom gradu Aalen zapravo nema tako moćne obradne strojeve. S druge strane, tvrtka bavius treba inovativne alate za obradu odvajanjem, jer kod svojih premijskih obradnih strojeva trebaju vrhunske alate dobavljača kao što je Mapal, koji nudi glodala za visoke količine odvojenog materijala, koja mogu u potpunosti iskoristiti obradne strojeve, objašnjava Stefan Diem i dodaje da to nije moguće s univerzalnim alatima za obradu odvajanjem. Tvrtke su već prije dvije godine dokazale što može obradni centar AeroCell 160, kada su tijekom ispitivanja preopterećenja glodala od tvrdog metala OptiMill-Alu-Wave postigle količinu odvojenog materijala do 20 litara/min pri glodanju običnog aluminija pri punoj brzini. U okviru ovog projekta rezultati obrade su također impresivni, budući da su postigli količinu odvojenoh materijala od 12 litara u minuti, pri čemu je obrađivani materijal bio aluminij visoke čvrstoće Al 7075.
Stefan Diem vrlo cijeni suradnju s tvrtkom Mapal, jer je otvorena i poštena te uvijek dovodi do rješenja. Sličnog je mišljenja i Jens Ilg, koji pokriva razvoj poslovanja u području zrakoplovne industrije i kompozita u tvrtki Mapal, i dodaje da suradnja ima i osobnu dimenziju. Osim toga, vrlo je zadovoljan kada vidi kako se alati proizvođača Mapal koriste u stvarnim uvjetima, prije nego što ih ponudi drugim korisnicima.
Više informacija na:
www.mb-naklo.si
mapal.com